

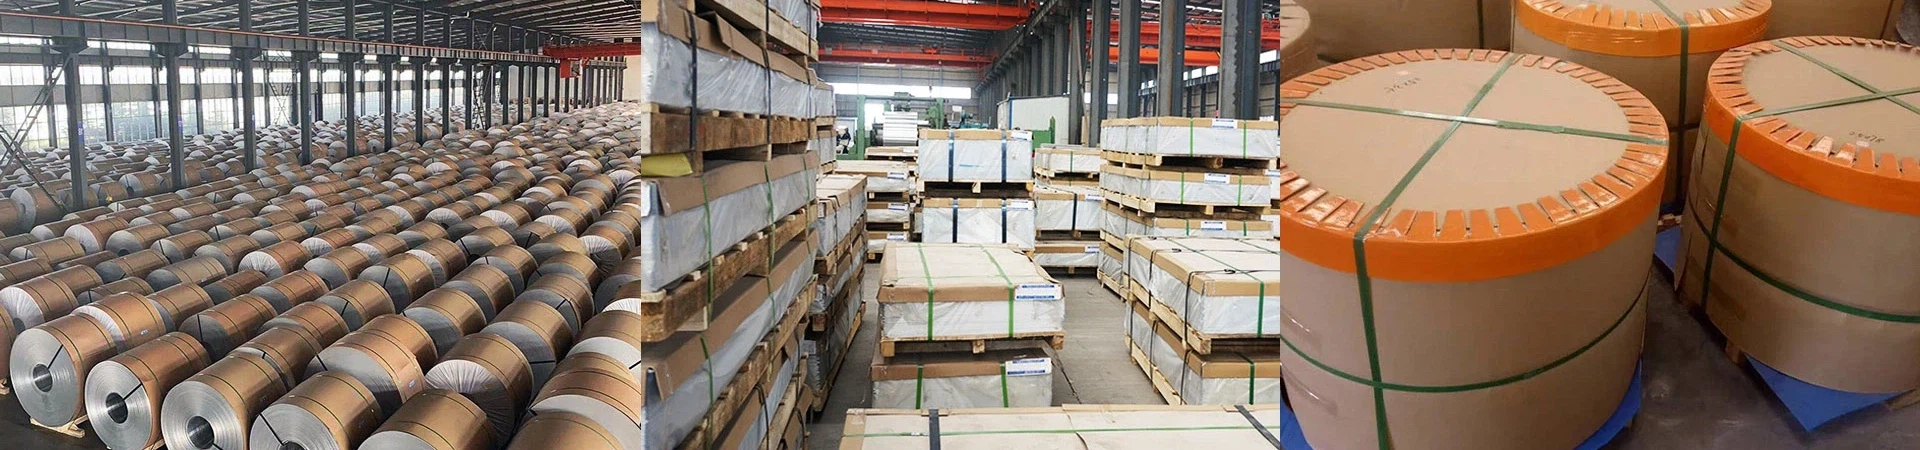
T: Esensi 7075 pelat baja paduan aluminium?
A: 7075 Plat Aluminium adalah bahan paduan aluminium berkinerja tinggi dengan kekuatan tinggi, kekerasan tinggi, dan sifat mekanik yang baik . itu termasuk dalam aluminium aluminium yang digunakan oleh Aerospace, Fields {3 {3 {3 {3 {3 Seng, magnesium, tembaga, kromium, dll . di antara mereka, seng adalah elemen paduan utama, yang digabungkan dengan magnesium untuk membentuk fase penguatan MGZN2, secara signifikan meningkatkan efek penguatan perlakuan panas dan kekuatan paduan . secara signifikan meningkatkan panas panas dan kekuatan paduan .
T: Properti mekanik dan bidang aplikasi 7075 pelat baja paduan aluminium?
A:7075 aluminum plate exhibits excellent mechanical properties, with high strength and good corrosion resistance. Its tensile strength can reach over 560MPa and its hardness is 150HB, making it suitable for applications that require high strength and wear resistance. 7075 aluminum plate is widely used in aerospace, automotive manufacturing, mold processing and other Fields . misalnya, dalam industri penerbangan, 7075 plat aluminium digunakan untuk memproduksi komponen struktural pesawat terbang dan sangat disukai karena kekuatannya yang tinggi dan kinerja suhu rendah yang baik .
T: Proses produksi dan kontrol status 7075 pelat baja paduan aluminium?
A: Lempeng aluminium dapat diproduksi melalui proses penempaan perawatan dingin, dan keadaan umum meliputi:
O-State: Keadaan anil, dengan kekuatan rendah tetapi plastisitas yang baik, cocok untuk proses pembentukan kompleks yang membutuhkan peregangan dan lentur yang dalam .
Status T6: Setelah perawatan solusi yang solid dan penuaan buatan, ia memiliki kekuatan dan kekerasan yang tinggi, cocok untuk kesempatan dengan persyaratan kekuatan yang sangat tinggi .
T73 State: Setelah perawatan solusi yang solid, penuaan bertingkat dilakukan untuk menyeimbangkan kekuatan dan plastisitas, cocok untuk kesempatan yang membutuhkan kinerja komprehensif yang baik .
T: Bagaimana cara mengontrol ketebalan pelat aluminium 7075?
A: Sesuaikan Jumlah Penekanan (Kontrol Kesenjangan Roller)
Cara paling penting dalam pengendalian ketebalan adalah mengkompensasi deviasi ketebalan dengan menyesuaikan jarak antara roller secara real-time. Ketika fluktuasi ketebalan terdeteksi, posisi celah rol segera dikoreksi untuk memastikan bahwa titik persimpangan antara kurva deformasi plastik dan kurva elastis pabrik rol stabil di 45 pada garis ketebalan target.
Skenario yang berlaku: Berurusan dengan penyimpangan ketebalan yang disebabkan oleh kekerasan yang tidak merata dari bahan yang masuk, perubahan koefisien gesekan, atau fluktuasi tegangan .
Peraturan Ketegangan
Sesuaikan nilai tegangan koiler depan dan belakang dan ubah kemiringan kurva deformasi plastik dari potongan yang digulung . meningkatkan tegangan dapat mengurangi ketebalan, jika tidak maka akan meningkatkan ketebalan, dan kontrol yang tepat perlu dicapai dengan menyesuaikan jumlah tekanan .
Parameter kunci: Kisaran tegangan harus diatur secara dinamis sesuai dengan lebar dan suhu papan untuk menghindari cacat permukaan yang disebabkan oleh peregangan berlebih .
Optimalisasi Kecepatan Bergulir
Kecepatan bergulir mempengaruhi suhu, gesekan, dan distribusi ketegangan dari bagian yang digulung . regulasi kecepatan dapat secara tidak langsung mengontrol ketebalan:
Mempercepat → kenaikan suhu → pelunakan material → pengurangan ketebalan;
Kurangi Kecepatan → Kurangi Suhu → Tingkatkan Kekerasan → Tingkatkan Ketebalan dengan 7.
Perlu dihubungkan dengan sensor suhu untuk mencapai kontrol loop tertutup .
T: Apa metode pemrosesan umum untuk 7075 pelat aluminium? 1, pemrosesan plastik
A: 1. forging
By forging and forming at high temperatures (380-420℃), the mechanical properties can be significantly improved, making it suitable for high load components such as aircraft structural parts and engine blades. Accurate control is required to ensure that the angle between the streamline direction and the principal stress axis is<=15℃37.
Cetakan ekstrusi
Mengadopsi Teknologi Ekstrusi Isotermal (380-420 derajat pembentukan kecepatan rendah) untuk menghindari kasar, ini cocok untuk menghasilkan profil panjang atau komponen cross-sectional yang kompleks, dengan kelancaran permukaan yang tinggi dan akurasi dimensi .
Peregangan dan membungkuk
Di bawah keadaan anil (negara), ia memiliki plastisitas yang sangat baik dan dapat mengalami pemrosesan dingin seperti peregangan dan lentur yang dalam, tetapi laju deformasi perlu dikontrol untuk mencegah retak .
2. Penguatan perlakuan panas
Pengobatan solusi padat
Panas ke 470-490 derajat (± 1,5 derajat akurasi), quench dengan air untuk menghilangkan solusi padat yang supers jenuh dan memperbaiki ukuran butir 411.
Pemrosesan ketepatan waktu
T6 status: penuaan buatan (isolasi di 120-160 derajat untuk {6-8 jam), mencapai kekuatan tertinggi (kekuatan tarik lebih besar dari atau sama dengan 560mpa) 511.
Status T73: Penuaan bertingkat, mengorbankan kekuatan untuk meningkatkan resistensi korosi stres, cocok untuk kapal dan rekayasa laut 59.
Proses RRA: Dikombinasikan dengan regresi dan penuaan kembali, resistensi korosi ditingkatkan sebesar 200%, tetapi konsumsi energi lebih tinggi dengan 4.
3. Pemrosesan mekanis
Pemotongan pemotongan
Alat pemotongan berlapis berlian (kekerasan lebih besar dari atau sama dengan 90hrc), dengan laju umpan terkontrol 0.02-0.05 mm per gigi dan suhu pemotongan 280-320 derajat untuk menghindari panas berlebih dan deformasi .
Pemotongan getaran ultrasonik
Kurangi tinggi duri menjadi<0.1mm, improve surface accuracy, suitable for aviation components 4.
Pemrosesan komposit penggilingan mobil
Beberapa proses dapat diselesaikan dalam satu operasi penjepit, mengurangi kesalahan penjepit sebesar 60%, cocok untuk komponen kompleks seperti selubung engine .
4. Proses khusus
Metalurgi bubuk
Produksi bubuk aerosol (mengendalikan oksidasi dan ukuran partikel)+cetakan injeksi (menambahkan alat bantu aliran) untuk menghasilkan komponen kepadatan tinggi 2.
Membalikkan pembentukan panas
Pembentukan hangat pada 200 derajat meningkatkan daktilitas hingga 20%, dan kemudian memulihkan kekuatan melalui memanggang, cocok untuk penutup otomotif .
5. Perawatan permukaan dan koneksi
Perlakuan permukaan
Anodizing membentuk film oksida yang padat, atau pelapis fungsional penyemprotan untuk meningkatkan ketahanan korosi dan adhesi .
Teknologi Koneksi
Gunakan pengelasan dengan hati -hati (rentan terhadap retak), merekomendasikan koneksi yang memukau atau melesat; Jika pengelasan diperlukan, anil pelepas stres (isolasi di 290-320 derajat untuk 2-4 jam) diperlukan .


